应用领域 · 从工件材质到批量节拍的机床选型地图
不同行业的零件在材质、公差带、表面粗糙度与批量节奏上差异明显,同一台机床放到不同产线,效果可能截然不同。本页以“加工场景”为主线,把五金机电、汽摩配件、通讯电子、光学仪器四类典型应用拆解为可对照的工艺特征,帮助您在选型前先看清自己的工序画像,再对应到精密排刀、车铣复合、硬轨与自动化一体机等机型方向。
4
典型应用行业
4
主力机床系列
3
选型评估维度
1v1
工艺方案对接
四大应用场景与工艺特征
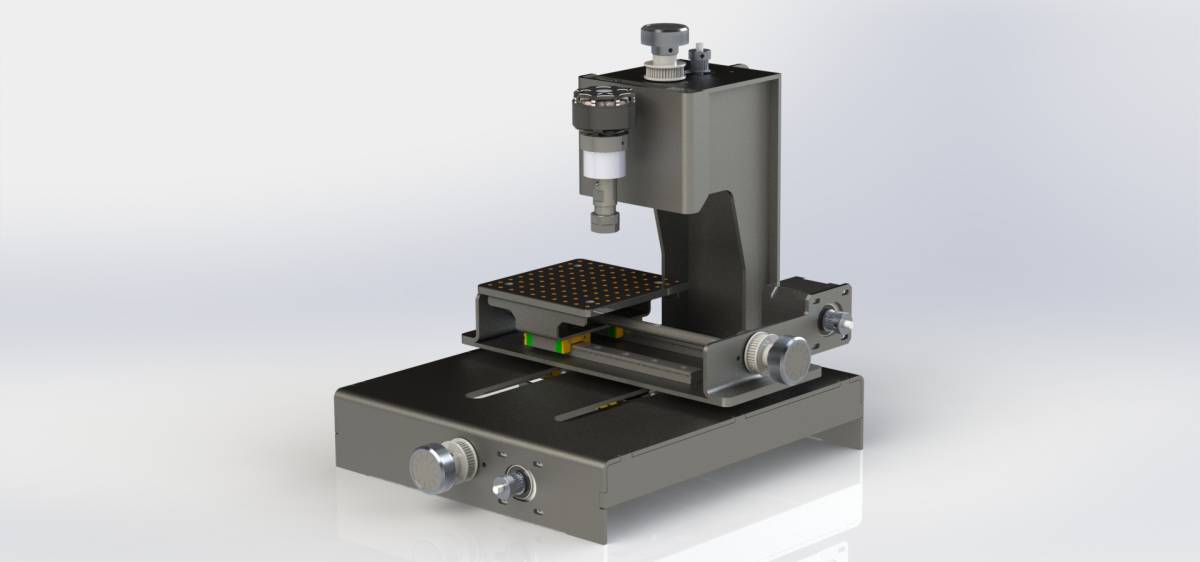
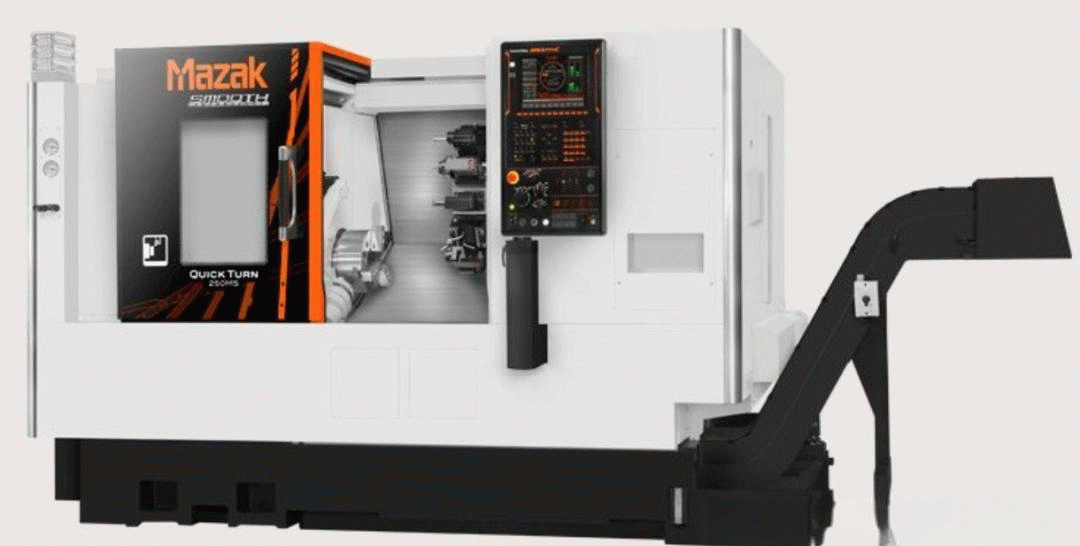
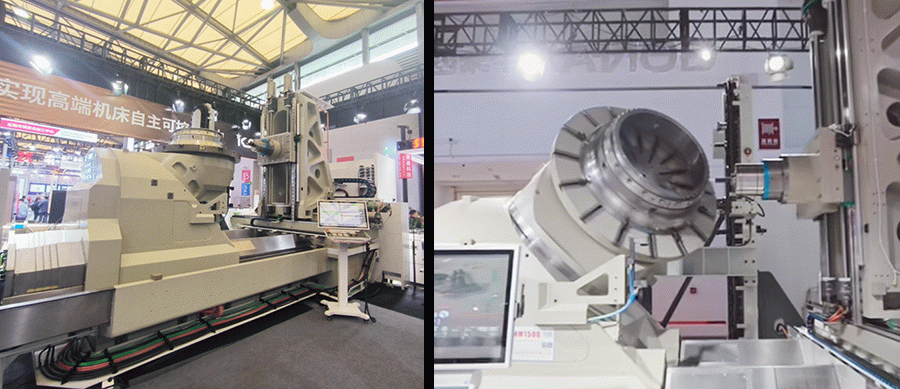
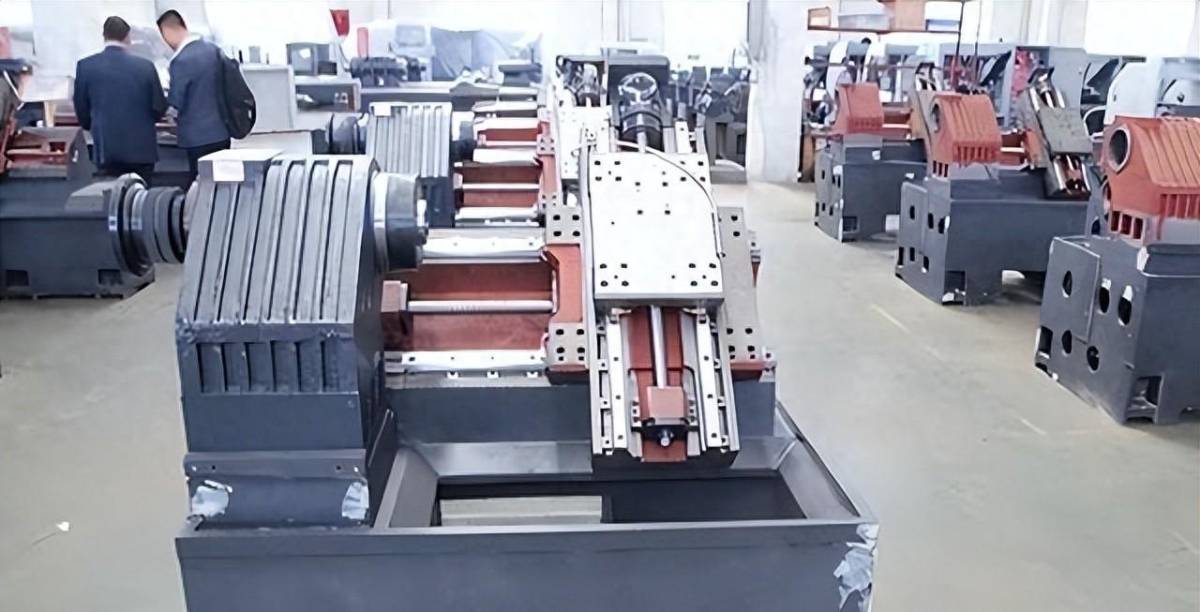
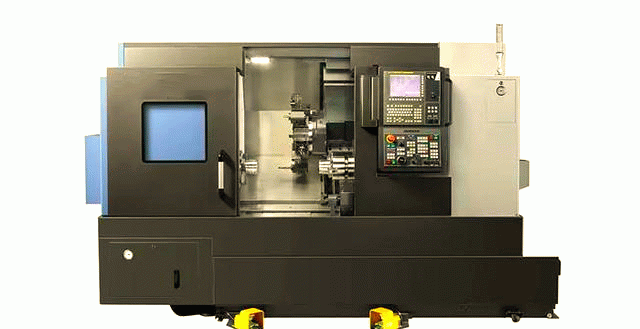
按工序特征对照选型
| 工序特征 | 常见零件 | 优先机型方向 | 评估重点 |
|---|---|---|---|
| 小件大批量、频繁换型 | 轴套、接头、销轴 | 精密排刀系列 | 换刀速度、重复定位 |
| 大余量、断续切削 | 法兰、盘类、壳体 | 硬轨系列 | 刚性、抗振、刀具寿命 |
| 多工序复合、减少装夹 | 连接器、腔体、镜筒 | 车铣复合系列 | 一次装夹完成度、精度 |
| 连续生产、人工依赖高 | 标准化小件、批量件 | 自动化一体机 | 上下料节拍、稳定性 |
落地前的三步工艺确认
1
图纸与工艺分析
提供零件图纸、材质与关键公差,工程师据此判断工序划分与可合并环节。
2
机型与夹具方案
结合批量与节拍要求匹配机床系列,同步确认夹具、刀具与检测方式。
3
交机培训与试切
现场完成安装调试、操作培训与首件试切验证,确保工艺参数可复制。
不确定您的零件该选哪一系列?
把图纸与批量节奏发给我们,由工艺人员给出机型建议与工序排布参考。
应用领域常见问答
同一零件既需重切削又要精加工,怎么配?
通常按“粗精分开”的思路配置:硬轨系列承担大余量粗加工,车铣复合或精密排刀完成精加工与复合工序,避免单机兼顾导致节拍与精度互相牵制。
小批量试产阶段是否适合上自动化一体机?
建议先以单机完成工艺验证、稳定节拍与刀具寿命数据,再评估自动化上下料的投入产出,避免工艺未定型时频繁改动产线。
薄壁件加工变形如何提前规避?
从装夹方式、切削参数与冷却三方面同步设计,必要时采用专用夹具分散夹紧力,并在试切阶段用检测数据反向修正参数。